

Металлополимеры: холодная сварка для промышленного ремонта
В практике ремонтных служб предприятий нередки ситуации, когда деталь вышла из строя, а замена требует длительного простоя или дорогостоящей закупки. Именно для таких случаев существуют металлополимеры — двухкомпонентные эпоксидные составы с наполнителями из металлов и минералов, которые в быту и профессиональной среде часто называют холодной сваркой.
Что такое металлополимер и чем он отличается от эпоксидного клея
Металлополимер — это композит на основе эпоксидной смолы, в которую введены специальные добавки и мелкодисперсный наполнитель: сталь, алюминий, бронза, чугун, керамика, титан или их комбинации. От основы — эпоксидного состава, выполняющего роль связующего, — напрямую зависит сила адгезии, когезии и другие важные свойства полимеризованного состава.
Эпоксидных составов в мире изобретено великое множество. Каждый производитель старается использовать свою, как правило, уникальную формулу. Поэтому свойства и качества готовых композитов от разных производителей отличаются. Наполнитель также влияет на физические свойства отверждённого композита: твёрдость, износостойкость, теплопроводность, антифрикционные характеристики.
Обычный эпоксидный клей после отверждения — это пластик. Металлополимер по механическим свойствам ближе к металлу: его можно обрабатывать резанием, сверлить, шлифовать, нарезать резьбу.
Главные преимущества холодной сварки перед традиционной — возможность ремонта без нагрева (композит не меняет структуру основного металла, не коробит мелкие детали), без демонтажа оборудования и без остановки производства. Нет трудностей в обработке после наплавки и наварки, так как композит позволяет сделать ремонт точно в размер. Состав наносится на подготовленную поверхность, полимеризуется при комнатной температуре и восстанавливает геометрию и необходимую прочность детали.
Классификация металлополимеров по типу наполнителя
Выбор металлополимера начинается с понимания, какую задачу решает состав:
Стальные и чугунные наполнители
Для восстановления посадочных мест подшипников, валов, шпоночных пазов. Обеспечивают отличную прочность на сжатие и твёрдость, высокую точность заданных размеров. Например, капремонт шейки вала большого диаметра можно сделать по месту за 1–2 дня.
Алюминиевые наполнители
Для ремонта деталей из алюминиевых сплавов, корпусов насосов, теплообменников. Отличаются хорошей теплопроводностью и меньшим весом.
Бронзовые и латунные наполнители
Для узлов трения, втулок, направляющих. Снижают коэффициент трения.
Керамические и комбинированные (керамика + сталь)
Для защиты от абразивного износа, эрозии, кавитации. Твёрдость таких составов достигает 90–93 Shore D и выше.
Ведущие бренды металлополимеров в каталоге
В нашем каталоге представлены проверенные временем марки, зарекомендовавшие себя в промышленности:
Loctite (Henkel)
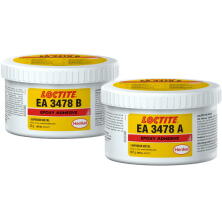
Составы EA 3471–3475 — графитовый, стальные, текучие и паста, стандартные и быстрые. Loctite EA 3478 Superior Metal с ферросилицием отличается максимальной абразивной стойкостью и твёрдостью 90 Shore D. Loctite EA 3479 с алюминиевым наполнителем выдерживает до +190°C.
DIAMANT Polymer (Германия)
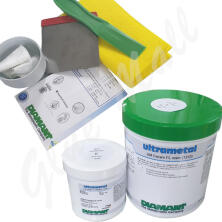
Серия Ultrametal: Steel, Alu, Ceram, Iron, Smart P. Материалы премиального качества даже среди немецких материалов, продукция отличается очень высокими реальными показателями по ударной вязкости, прочности на сжатие, твёрдости, адгезии к подложке. Например, их текучие металлополимеры можно залить в зазор до 1 мм. Мы выполняем ремонты этими составами — смотрите раздел «Ремонт оборудования».
WEICON
Немецкие металлополимеры: HB 300 (универсальный), UW (для влажных поверхностей), WP (защита от экстремального износа), TI (титановый), GL (текучий).
ALTACK
Качественные материалы, по свойствам схожие с линейкой Loctite.
Честер Металл
Популярный в СНГ бренд ремонтных составов с металлическим наполнителем. Широко применяется для восстановления корпусного оборудования, насосов и трубопроводов. Доступное решение для задач, где не требуется максимальная термостойкость или абразивная стойкость премиальных марок.
Как выбрать металлополимер для конкретной задачи
Ключевых факторов несколько:
- Материал детали. Для стали и чугуна — стальной или чугунный наполнитель, для алюминия — алюминиевый, для узлов трения — бронзовый или графитовый.
- Условия эксплуатации. Температура (стандартные до +120°C, высокотемпературные до +250°C), наличие вибраций, агрессивных сред, абразивного износа.
- Время отверждения. Для аварийного ремонта подойдут быстрые составы (полная прочность за 3–6 часов), для планового — стандартные (12–24 часа).
- Способ нанесения. Пастообразные наносятся шпателем, жидкие — заливкой, закачиванием. В системе Smart из двойного шприца через смесительную насадку нет нужды в перемешивании — точность пропорции сохраняется всегда.
Типичные примеры использования холодной сварки из нашей практики
- Ремонт шейки вала под подшипник по месту его расположения. Пример: подшипник аварийно провернуло на новом валу, и шейка повреждена. Посадочное место можно восстановить и вдобавок посадить подшипник на анаэроб — всё это сработает со 100% гарантией. Усилие срыва на сдвиг будет выше, чем у старого провернутого соединения.
- Аварийный и профилактический ремонт трубопроводов с нефтепродуктами: заделка трещин, отверстий — есть специальные наборы для этих целей.
- Восстановление резьбы или нарезка новой взамен изношенной.
- Правка ошибочного размещения штатных отверстий, углублений.
- Ремонт и полное восстановление формы улитки и рабочего колеса насоса, трещины корпуса редуктора.
- Ремонт фланцев.
- Ремонт ёмкостей и резервуаров, в том числе для ГСМ и пищевых агрессивных продуктов (пищевой допуск).
- Реставрация посадочного места под шкворень.
- Ремонт посадочного гнезда подшипника.
- Восстановление ступицы грузовика и посадка на неё тормозного диска.
- Ремонт шпоночных соединений различного типа.
- Ремонт отломанных «ушей», частей станины.
- Ремонт трещин в размороженном двигателе.
- Герметизация существующих сварных швов.
Практические рекомендации для ремонтников
- Подготовка поверхности. Чем тщательнее очищена и обезжирена поверхность, тем выше адгезия. Для ответственных узлов рекомендуется абразивная обработка. Если это невозможно, есть ремонтные материалы, которые сработают при небольшой масляной плёнке.
- Тонкий адгезионный слой. Первый слой наносится с усилием, вдавливанием в поверхность — это вытесняет загрязнения и улучшает сцепление.
- Учёт экзотермии. Большие объёмы смеси отверждаются быстрее за счёт выделяемого тепла. Смешивайте порциями.
- Обработка после отверждения. Металлополимер можно точить, сверлить, фрезеровать на малых оборотах, в нём можно нарезать резьбу.
- Пастообразные составы перемешивать лучше на плоской поверхности.
Когда холодная сварка не поможет
Металлополимеры не применяются в среде чистого кислорода и сильных окислителей.
Они не заменят сварку в нагруженных несущих конструкциях — необходимо учесть вектор нагрузки. Например, сломанный вал склеить нельзя, впрочем, и качественно сварить тоже.
Заключение
Металлополимеры — это не «чудо-клей», а инженерный инструмент для ремонта, который при правильном подборе и нанесении позволяет сократить простои, снизить затраты и восстановить работоспособность оборудования без сварки и термообработки. В нашем каталоге представлены проверенные бренды — от премиальных Loctite и DIAMANT до доступных ALTACK и Честер Металл, что позволяет подобрать решение под любую задачу и бюджет.