

Прослабленная посадка подшипника — одна из самых частых причин аварийного простоя оборудования. Проворот подшипника на валу или в гнезде, люфт, фреттинг-коррозия и микротрещины ведут к ускоренному износу узла и дорогостоящей замене деталей. Мы выполняем ремонт посадок подшипников на валу и в корпусах с выездом на предприятие — без демонтажа оборудования, без сварки и термообработки.
Почему традиционная посадка не даёт полной надёжности
Любая вал-втулочная посадка работает за счёт сил трения. Но даже при тщательной подготовке сопряжение поверхностей не превышает 40% из-за микронеровностей — современные технологии обработки не позволяют добиться лучшего результата, либо это слишком дорого. Мы решаем задачу иначе: заполняем все микронеровности специальными составами и достигаем 100% сопряжения деталей. Адгезия полимера к поверхностям дополнительно упрочняет соединение, а предельное усилие на срыв значительно превышает усилие при горячепрессовой посадке.
Два метода ремонта — метод выбираем под ваш зазор
Зазор до 0,5 мм — анаэробные составы. Материал затекает в зазор, заполняет микронеровности и после полимеризации превращается в твёрдый полимер. Подбор ведётся по величине зазора, температуре, требуемой прочности и времени полимеризации.
Зазор более 0,5 мм — комбинированный метод. Посадка занижается (при необходимости), затем поверхность восстанавливается металлополимером с содержанием металла до 96%. Применяем проточку с последующей обработкой в размер, метод оправки (закачка состава в полость) или формовку прямо по подшипнику с разделительной смазкой.
Что входит в услугу
- Диагностика и замеры — определение величины зазора, подбор материала под условия эксплуатации.
- Подготовка поверхностей — очистка, обезжиривание, при необходимости активатор для неактивных металлов.
- Центровка — метод центровки определяется по месту работ.
- Нанесение и сборка.
- Гарантия
Пример из практики
Заказчик: ОАО «Торфопредприятие Днепровское».
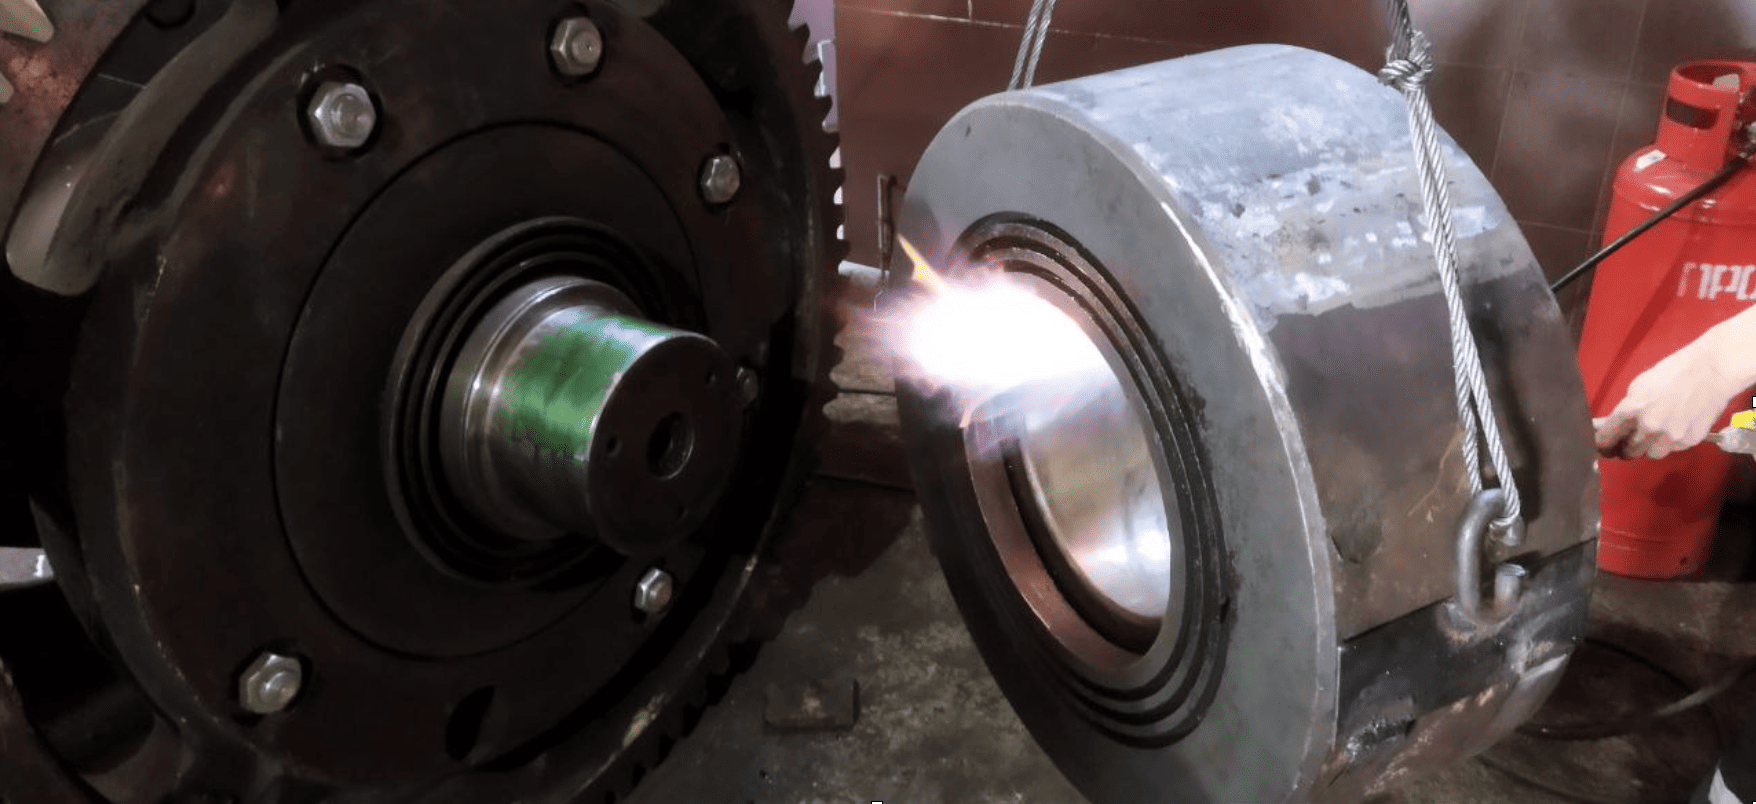
Проблема: прослаблены шейки ведущего вала пресса горячего прессования торфа (Ø200 и Ø280 мм) в местах посадки подшипников 3640 и 3656 — на 0,15 мм и 0,35 мм.
Решение: применён высокотемпературный вал-втулочный фиксатор с термостойкостью до +230°C. Работы выполнены по месту, без демонтажа вала.
Итоги ремонта: один подшипник простоял 4 года, до полного износа. По заказу клиента мы приехали, сняли изношенный подшипник и установили новый. Второй подшипник еще работает.
Преимущества нашего метода
- Соединение становится жёстче и прочнее изначального.
- Снижаются требования к допускам при ремонте и установке новых деталей.
- Не нужно «ловить сотки» при механообработке.
- Возможно соединение разнородных материалов (пластик + металл).
- Нагрузка распределяется равномерно по всей площади, люфт отсутствует.
- Малые валы не деформируются, как при сварке.
- Предотвращается фреттинг-коррозия.
- Сроки ремонта — от 3 часов до 1–2 дней в зависимости от сложности.
- Большинство работ, в том числе крупные подшипники, выполняем прямо на месте.
Материалы и обучение
Мы реализуем вал-втулочные фиксаторы от ведущих производителей: Loctite, Marston-Domsel, ALTACK, Diamant. Металлонаполненные составы подбираем под конкретную задачу. При покупке материалов у нас обучаем ваш персонал работе с составами, помогаем подобрать продукт оптимальный по цене и качеству.
Как заказать услугу
Заключаем договоры и выполняем работы с выездом на предприятие, даём гарантию. Свяжитесь с нами — мы оценим состояние узла, предложим метод ремонта и рассчитаем сроки.
ООО «Технологии Промышленного Ремонта»
220021, г. Минск, переулок Бехтерева 10, офис 1314
+375 (17) 235-02-80, +375 (44) 731-09-99
rmteh@mail.ru | kley.by